领科汇创导读
头盔缓冲件这类小件,过去基本走注塑:批量够大才摊得平模具钱,小批量或者改一次设计,都得重新开模。法国Pollen AM找减震材料企业RHEON Labs试了另一条路——用颗粒料3D打印机直接打印缓冲件,材料成本贴近注塑,重量还降了下来。这类运动防护件,会不会成为颗粒料挤出落地功能件的一个切口?
领科汇创获悉,据3Dnatives报道,法国颗粒料3D打印机厂商Pollen AM与减震聚合物企业RHEON Labs宣布合作:在Pollen AM的Pam Pro颗粒料打印机上,完成RHEON P3D 001阻尼材料的工艺验证;打印出的防护件被装进Xenith Shadow XR美式橄榄球头盔(该头盔原本就采用RHEON材料),并在NFL场景中开展实测。
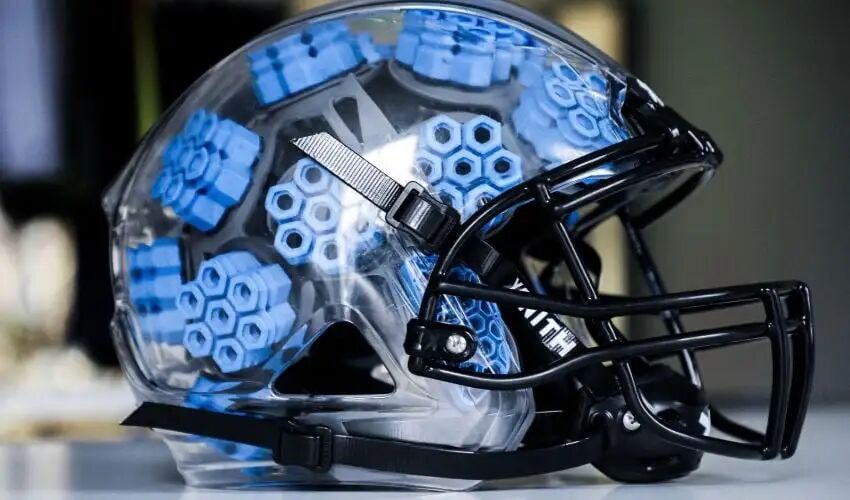
△ 装入透明Xenith Shadow XR头盔的蓝色3D打印防护件(图片来源:RHEON Labs)
缓冲件比注塑轻30%,减震性能未打折
两家把打印件和几何结构相近的注塑件放在一起对比。结果显示:打印件重量降低30%;在低能量和高能量冲击下测得的能量传递数据表明,其减震表现与注塑件相当,部分冲击条件下表现更好。
RHEON P3D 001是一种对应变率敏感的材料——戴在身上时柔软灵活,受到撞击的瞬间变硬、吸收能量。这种反应来自材料本身的特性,不依靠后处理或二次加工来实现。
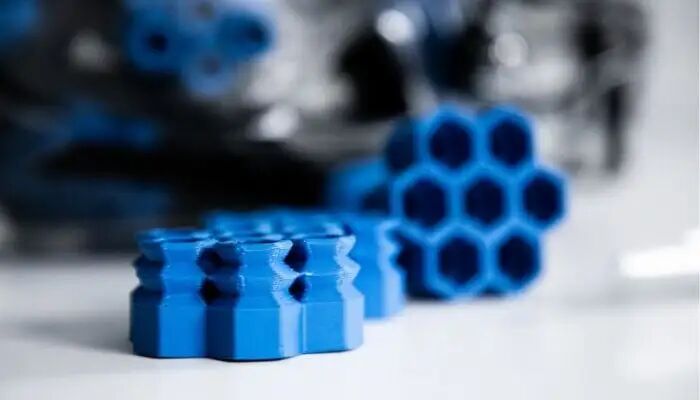
△ 蓝色晶格缓冲件特写,内部网格可分区调校(图片来源:RHEON Labs)
这笔模具账,过去是注塑绕不开的成本运动头盔防护件目前大多依靠注塑成型。按这次案例给出的口径:典型生产批量在5,000到10,000顶头盔之间;每顶头盔含1到12个防护件;单副模具投入可达约15万欧元,交期可达3个月;模具本身还带来设计约束:拔模斜度、均匀壁厚、尽量减少倒扣,内部晶格结构、同一零件分区调节力学性能都难以实现。
领科汇创注意到,缓冲件恰恰是形状偏复杂、依靠内部网格吸能的一类零件。注塑能把单件成本压得较低,但前提是批量稳定、设计少改;一旦批量不大,或者要按不同位置分区调性能,模具的投入和交期就会成为负担。
颗粒料直接打印,材料成本贴近注塑
颗粒料挤出使用的是与注塑相同的原料颗粒,材料成本能维持在接近注塑的水平,同时省去模具投入。打印时可以在头盔不同区域调整晶格密度、单元形状和壁厚,分区调校冲击响应。
这次合作中,Pollen AM团队要做的一件事,是把RHEON在其他颗粒料打印机上用过的工艺参数,适配到Pam Pro上;这套跑通的打印参数,被双方视作合作的核心技术成果。
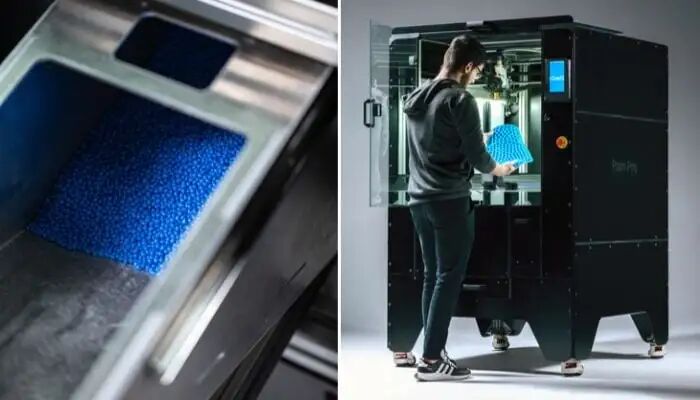
△ 左侧为颗粒料原料,右侧为Pollen AM Pam Pro颗粒料打印机(图片来源:Pollen AM)
下一站:摩托、自行车和国防防护
双方把这次验证当作起点,后续瞄准摩托车、自行车、国防等同样看重减震、成本和交期的防护装备。
Pollen AM联合创始人兼总裁Victor Roux表示,运动场景对材料要求较高:零件既要防护、柔韧,又要轻量化,品牌也希望交付更快;与RHEON的合作展示了开放的颗粒料工艺结合先进材料所能达到的水平,目标是把更多材料厂商带上这个平台,缩短从新材料到成品件的周期。
RHEON Labs首席科学官Dr Sarah Karmel表示,先进材料与增材制造结合,可以带来更快的开发节奏、更大的设计自由度和面向具体应用的性能。
双方定于2026年11月25日举行线上研讨会,分享完整结果;Pollen AM也将参加法兰克福Formnext 2026,展位Hall 12.1,Booth A78。
领科汇创观察
颗粒料挤出这条路线,过去更多被讲成"做大件、压材料成本"的方向。这次头盔案例提示了另一个落点:批量不算大、要轻量化、又需要分区调节性能的功能小件,可能正好落在颗粒料3D打印能够发挥的区间里。
不过也要看到,目前还停留在材料工艺验证和案例研究阶段,距离批量供货到头盔厂商还有距离。模具账是否划算,最终要回到批量大小、迭代节奏和良品率上算,单凭30%减重这一个数字,还不足以判断这条路线在防护装备上能否成规模。
该文章转载于“南极熊3D打印网”如果您发现本网站上有侵犯您的知识产权的内容,请与我们取得联系,我们会及时修改或删除。